Artykuł sponsorowany
Co dzieje się z cząstkami metalu podczas spiekania i jak wpływa to na właściwości detalu
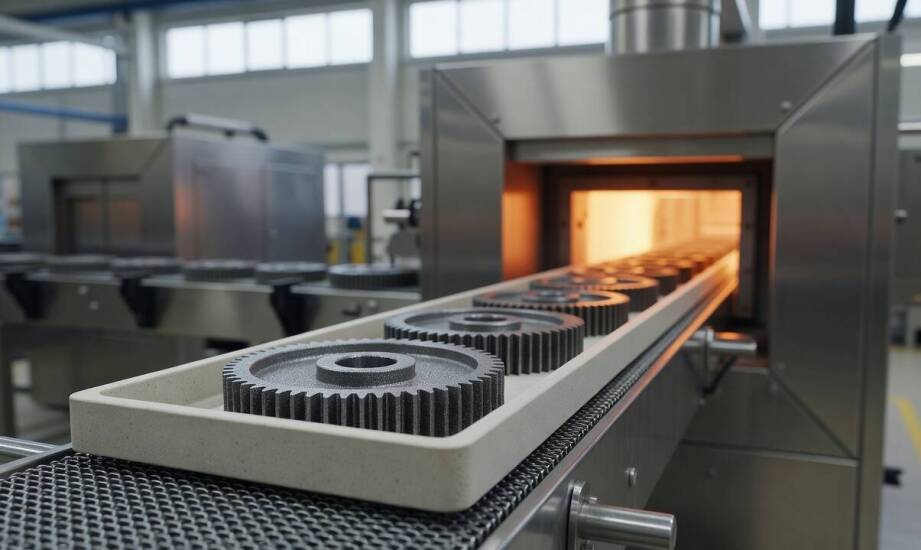
Przekształcenie sypkiego materiału w gotowy, wytrzymały detal maszynowy wymaga precyzyjnego sterowania energią cieplną. Cząstki materiału, początkowo połączone jedynie punktowo na etapie prasowania mechanicznego, zaczynają scalać się w jednolitą strukturę pod wpływem wysokiej temperatury. Prawidłowo przeprowadzone spiekanie proszków metali uruchamia szereg skomplikowanych zjawisk fizykochemicznych wewnątrz surowca. Zrozumienie tych mechanizmów pozwala inżynierom przewidzieć ostateczne właściwości mechaniczne gotowych komponentów i uniknąć kosztownych wad produkcyjnych na wczesnym etapie projektowania.
Jak powstają szyjki między ziarnami i co decyduje o zagęszczaniu materiału
Najbardziej charakterystycznym zjawiskiem zachodzącym w początkowej fazie obróbki cieplnej jest tworzenie się stabilnych szyjek pomiędzy pojedynczymi ziarnami proszku. Powstają one w wyniku dyfuzji atomów, która przenosi materię z wypukłych, zewnętrznych powierzchni cząstek bezpośrednio do miejsc ich styku. Proces ten powoli minimalizuje energię powierzchniową całego układu, co w efekcie prowadzi do systematycznego wzrostu spójności całego materiału.
Mechanizmy transportu masy zmieniają się wraz ze wzrostem dostarczanego ciepła, jednak konkretne wartości progowe zależą w dużej mierze od wybranego stopu. W wielu przypadkach dyfuzja powierzchniowa zaczyna dominować już w temperaturach sięgających około 0,3 bezwzględnej temperatury topnienia (Tm) danego metalu. Kiedy układ osiąga poziom 0,5–0,6 Tm, kluczową rolę przejmuje zwykle dyfuzja wzdłuż granic ziarn. Przy wyższych parametrach termicznych przeważać zaczyna dyfuzja objętościowa, która odpowiada za zamykanie porów i fizyczne zagęszczanie spieku.
Dynamika tych przemian opiera się na odpowiednim balansie temperatury, czasu wygrzewania oraz zastosowanej atmosfery ochronnej. Zazwyczaj proces prowadzi się w przedziale 0,7–0,9 Tm podstawowego składnika, choć dokładny pułap każdorazowo wymaga dostosowania do specyfiki użytego surowca. Wyższa temperatura naturalnie przyspiesza łączenie cząstek, natomiast wydłużony czas wygrzewania skutkuje szybkim przyrostem gęstości tylko na początku cyklu, po czym wyraźnie spowalnia. Bardzo ważnym aspektem pozostaje dobór środowiska gazowego. Zastosowanie atmosfery redukującej często ułatwia pozbycie się tlenków z powierzchni proszku, co może pozwalać na uzyskanie wyższej gęstości końcowej wyrobu niż w przypadku gazów obojętnych, ale ostateczny wynik zawsze zależy od podatności danego stopu na reakcje chemiczne.
Wpływ parametrów proszku na skurcz, strukturę i zapobieganie wadom
Fizyczne cechy surowca wyjściowego, takie jak wielkość cząstek, rozkład granulacji oraz kształt ziaren, bezpośrednio warunkują kinetykę skurczu podczas obróbki. Zastosowanie mniejszych cząstek zazwyczaj przyspiesza zjawiska dyfuzyjne, ponieważ materiał dysponuje wtedy większą powierzchnią właściwą i wyższą energią. Nieregularny, chropowaty kształt ziaren generuje zazwyczaj wyraźnie większy skurcz liniowy w porównaniu do drobin o geometrii kulistej. Jeśli rozkład granulacji jest wysoce niejednorodny, wypalany detal bywa narażony na lokalne różnice w gęstości oraz problematyczną anizotropię skurczu.
Znajomość tych zależności ułatwia dobór optymalnej technologii produkcji dla konkretnego projektu inżynieryjnego. Metalurgia proszkowa świetnie sprawdza się w przypadku elementów o mocno skomplikowanych kształtach i umiarkowanych wymaganiach co do tolerancji wymiarowych. Drobna porowatość resztkowa nie zawsze stanowi przeszkodę, a w niektórych aplikacjach mechanicznych jest wręcz wysoce pożądana. W Fenico Tech produkujemy niestandardowe detale metalowe, w tym wirniki pomp gerotorowych, każdorazowo dopasowując technikę wytwarzania do rygorystycznych specyfikacji narzuconych przez konstruktorów. Analizujemy geometrię części już na etapie projektowym, aby wyeliminować ryzyko późniejszych problemów strukturalnych.
Błędy popełnione przy doborze surowca lub profilu temperaturowego prowadzą do typowych wad fizycznych. Pęknięcia wewnętrzne i powierzchniowe pojawiają się najczęściej przy zbyt gwałtownym nagrzewaniu lub przy nierównomiernym rozkładzie naprężeń w wyprasce. Niedostateczne zagęszczenie skutkuje nadmierną porowatością resztkową, silnie obniżającą wytrzymałość zmęczeniową elementu. Niekontrolowany skurcz owocuje odchyłkami wymiarowymi dyskwalifikującymi detal, zwłaszcza gdy mieszanie składników przed procesem prasowania zostało przeprowadzone niestarannie.
Precyzyjne zarządzanie parametrami termicznymi i właściwościami proszków decyduje o stabilności wymiarowej oraz użyteczności gotowego detalu. Spełnienie wymogów przemysłowych wymaga ciągłej kontroli nad procesami dyfuzji, które formują wewnętrzną strukturę stopu na poziomie mikroskopowym. W sytuacjach, w których projekt wymusza uzyskanie ekstremalnie niskiej porowatości, bardzo wąskich tolerancji pasowania lub wykorzystania stopów trudnych do zagęszczenia dyfuzyjnego, konieczne bywa wdrożenie dodatkowych operacji wykańczających. Dokładne zestawienie specyfikacji technicznej z fizycznymi ograniczeniami surowca pozwala w odpowiednim momencie sięgnąć po frezowanie precyzyjne lub dodatkową obróbkę plastyczną.
Kategorie artykułów
Polecane artykuły

Różnorodność trumien i urn – co proponuje Dom Pogrzebowy Sokół?

Kiedy drewniane opakowanie maszyny wymaga zgodności z ISPM 15 przed wyjazdem za granicę
Kurs pierwszej pomocy w Płocku: nauka przez praktykę i doświadczenie