Artykuł sponsorowany
Co zmienia się na każdym etapie lakierowania proszkowego stali, aluminium i ocynku
Dwa elementy metalowe leżące na warsztacie często wyglądają niemal identycznie. Nawet jeśli oba mają zbliżony kształt i wymiary, różnice materiałowe wymuszają zupełnie odmienne podejście do ich przygotowania. Stalowy profil pokryty powierzchowną rdzą wymaga mocnego uderzenia ścierniwa, aby odzyskać surową strukturę. Z kolei podobny detal wykonany z aluminium potrzebuje łagodnej chemii, która usunie zanieczyszczenia bez naruszania jego miękkiej powierzchni.
Wpływ rodzaju materiału na metodę przygotowania
Stan powierzchni przed rozpoczęciem prac bezpośrednio decyduje o wyborze piaskowania, odtłuszczania lub delikatnego mycia. Widoczna zgorzelina i ogniska korozji na stali narzucają konieczność agresywnej obróbki strumieniowo-ściernej. Ścierniwo uderzające w metal pod wysokim ciśnieniem skutecznie zdziera stare powłoki i tworzy mikrochropowatość niezbędną do trwałego zakotwiczenia nowej farby. Całkowicie czysty materiał wystarczy poddać alkalicznemu odtłuszczaniu w podwyższonej temperaturze. Pracownicy lakierni weryfikują również obecność tłustych osadów oraz specyficznej białej korozji na powierzchni cynku.
Przygotowanie stali opiera się na mechanicznym śrutowaniu do momentu uzyskania chropowatej struktury zgodnej z normą ISO 8501-1. Aluminium wymusza natomiast ostrożniejszą obróbkę, po której następuje zanurzeniowe trawienie kwasowe. Stosowana na tym etapie pasywacja bezchromowa zapobiega ponownemu utlenianiu i poprawia zwilżalność metalu. Stal ocynkowana dobrze znosi jedynie bardzo lekkie omiatanie drobnym ścierniwem pod obniżonym ciśnieniem. Zbyt mocne piaskowanie takiego detalu bezpowrotnie zdejmuje delikatną warstwę ochronną cynku.
Ze względu na koszty logistyki wielkogabarytowych konstrukcji, zakłady zlecające malowanie proszkowe w Gliwicach oraz okolicznych miastach przemysłowych zwracają uwagę na techniczne możliwości wykonawcy. Stalowe bramy, samochodowe felgi i zgrzewane siatki leśne zyskują dzięki tej technologii pełną odporność na warunki zewnętrzne. Warunkiem sukcesu pozostaje jednak proces oczyszczania ściśle dopasowany do początkowego stanu danego elementu.
Przebieg sieciowania powłoki i powstawanie defektów
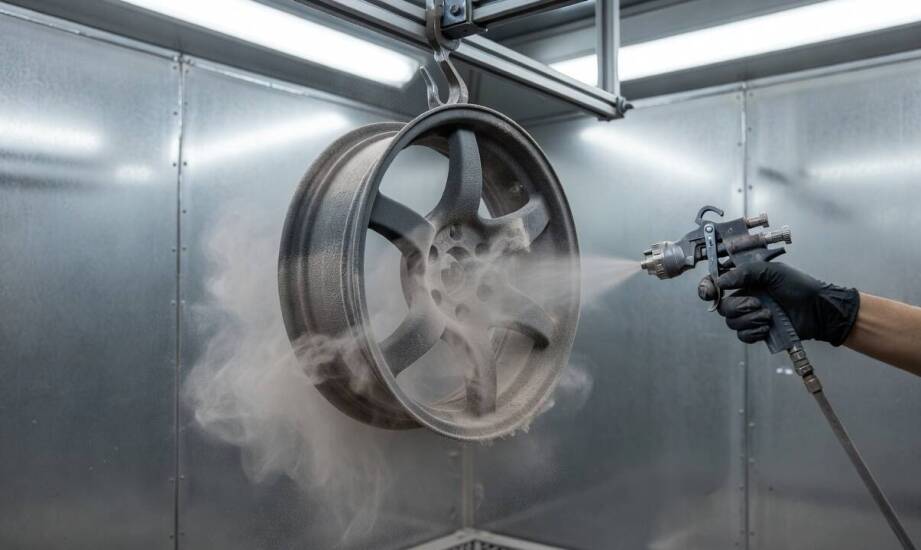
Proces lakierowania przebiega według stałego schematu, obejmującego aplikację proszku, wygrzewanie i kontrolowane chłodzenie. Naładowane elektrostatycznie cząsteczki farby precyzyjnie przylegają do uziemionego detalu, pokrywając go równomierną warstwą. W rozgrzanym piecu materiał ulega polimeryzacji, tworząc zwartą i nieprzepuszczalną barierę antykorozyjną odporną na uszkodzenia mechaniczne. Dokładne parametry wygrzewania nie są jednak uniwersalne. Zależą one bezpośrednio od zaleceń z karty technicznej (TDS) konkretnego systemu powłokowego oraz całkowitej masy i grubości malowanego elementu.
Po ostatecznym utwardzeniu powłoki nierzadko ujawniają się defekty wynikające z błędów popełnionych na wcześniejszych etapach. Słaba przyczepność to zazwyczaj skutek niedostatecznego usunięcia tłuszczu, przez co farba łatwo odpryskuje przy próbie zarysowania. Zaburzony czas przebywania w piecu skutkuje nierównym połyskiem i lokalnymi zmatowieniami na powierzchni. Poważnym wyzwaniem pozostaje zjawisko klatki Faradaya, kiedy farba gromadzi się na zewnętrznych krawędziach, pozostawiając głębokie szczeliny bez odpowiedniej ochrony. Taka sytuacja wymaga precyzyjnego dostosowania parametrów pistoletu natryskowego. Zbyt szybkie chłodzenie wyciągniętego z pieca detalu generuje z kolei naprężenia termiczne prowadzące do mikropęknięć.
Stała weryfikacja grubości nałożonej warstwy i poprawności sieciowania pozwala uniknąć wielu kosztownych poprawek. Firma Jurmar wykorzystuje do tego celu własne laboratorium techniczne, w którym weryfikuje się parametry nakładanej chemii przed rozpoczęciem prac nad partią produkcyjną. Zastosowanie odpowiedniego zaplecza badawczego ułatwia bieżącą kontrolę i potwierdza, że farba trwale połączyła się z podłożem.
Ujednolicony proces technologiczny sprawdza się tylko wtedy, gdy wszystkie obrabiane detale wykazują podobne wymagania materiałowe i zbliżony stopień zabrudzenia. Mieszane partie dostarczone do lakierni wymuszają indywidualne dopasowanie parametrów już na etapie oczyszczania chemicznego. Różnice w twardości, naturalnej skłonności do utleniania oraz porowatości powierzchni narzucają konieczność fizycznego rozdzielenia elementów i dobrania właściwej procedury obróbki dla każdego metalu z osobna.
Kategorie artykułów
Polecane artykuły
Różnorodność trumien i urn – co proponuje Dom Pogrzebowy Sokół?
Kiedy drewniane opakowanie maszyny wymaga zgodności z ISPM 15 przed wyjazdem za granicę
Kurs pierwszej pomocy w Płocku: nauka przez praktykę i doświadczenie