Artykuł sponsorowany
Dlaczego mechanika aplikacji etykiet decyduje o powtarzalności na linii produkcyjnej
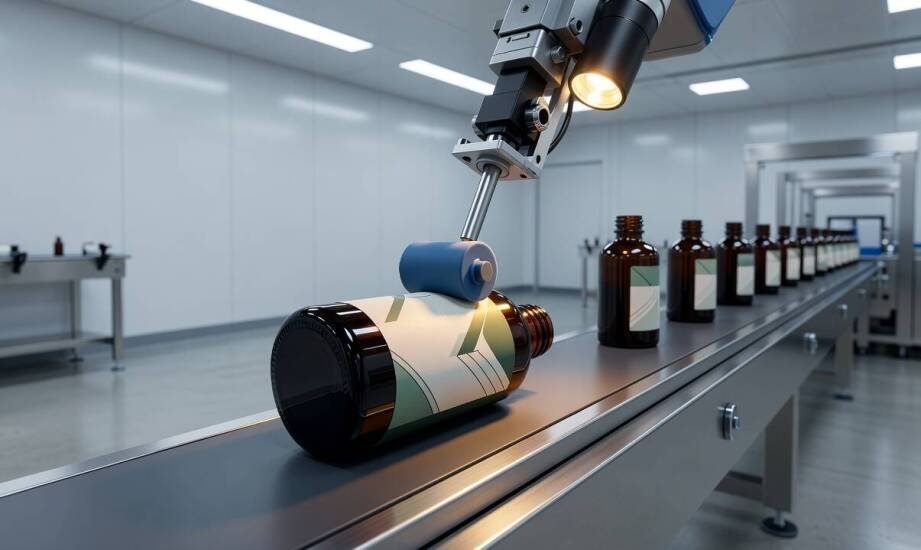
Na intensywnie pracującej linii produkcyjnej zdarza się, że identyczna naklejka w jednym cyklu trafia idealnie w wyznaczony punkt, a chwilę później przesuwa się o kilka milimetrów. Taki brak powtarzalności wpływa bezpośrednio na jakość oznakowania, czytelność kodów kreskowych oraz sprawność dalszych etapów pakowania i logistyki. Zmiana położenia zmusza operatorów do zatrzymywania taśmy i ręcznego korygowania błędów, co generuje straty czasu i materiału. Przyczyną problemu bywa najczęściej niedopasowanie mechaniki nakładania do specyfiki detalu oraz tempa pracy układu transportowego. Zrozumienie różnic między dostępnymi technologiami pozwala wyeliminować ten czynnik na wczesnym etapie projektowania procesu.
Metoda wipe-on wymaga kontaktu i synchronizacji
Proces określany jako wipe-on opiera się na bezpośrednim nakładaniu materiału informacyjnego w momencie jego odrywania od podkładu. Technologia ta wymaga ciągłego, płynnego ruchu produktu na taśmie, ponieważ urządzenie nie wystrzeliwuje naklejki, lecz pozwala jej gładko przejść na przesuwający się obiekt. Powierzchnia opakowania musi stykać się z wysuwanym nośnikiem w sposób ściśle kontrolowany. Z tego powodu ogromne znaczenie ma precyzyjna synchronizacja prędkości podawania ze zjeżdżającym towarem. Brak takiego zestrojenia, wywołany na przykład nagłym przyspieszeniem taśmociągu, prowadzi do marszczenia papieru lub widocznych przesunięć.
System kontaktowy sprawdza się optymalnie na płaskich lub regularnych, cylindrycznych bryłach. Przedsiębiorstwo Randi oferuje etykiety samoprzylepne oraz akcesoria do ich bezpośredniego nakładania, obsługując zakłady opierające swoją produkcję na trybie ciągłym. Dodatkowy wałek dociskowy, obrotowa szczotka lub specjalny pad gąbczasty potrafią wygładzić powierzchnię zadruku, eliminując powstawanie pęcherzy powietrza pod warstwą kleju. Metoda wipe-on zachowuje wysoką wydajność przy stosowaniu długich wstęg informacyjnych i stałym kierunku przepływu asortymentu. Aplikacja mechaniczna napotyka jednak trudności przy detalach o skomplikowanym kształcie, gdzie sztywne prowadzenie utrudnia równomierne rozłożenie docisku na całej płaszczyźnie.
Tamp-blow i blow-on do aplikacji bezkontaktowej
W przypadku asortymentu wrażliwego na zgniatanie lub posiadającego głębokie przetłoczenia wykorzystuje się rozwiązania bazujące na wyrzucie pneumatycznym. Metoda tamp-blow opiera się na ruchomej głowicy z siłownikiem, która wysuwa się nad powierzchnię produktu, zatrzymując się kilka milimetrów przed nim. Podciśnienie utrzymuje zadrukowany materiał na padzie do momentu, w którym skierowany prostopadle strumień sprężonego powietrza uderza w podkład i przenosi go na opakowanie. Tak zaprojektowany mechanizm ogranicza ryzyko uszkodzenia delikatnych elementów oraz poprawia pozycjonowanie na nierównych płaszczyznach.
Technika blow-on całkowicie pomija etap wysuwania głowicy roboczej, bazując na silnym wydmuchu z ustalonego, nieznacznie większego dystansu prosto z krawędzi odrywającej. Odległość dyszy od transportowanego układu wpływa tu bezpośrednio na dokładność umiejscowienia oraz szybkość pierwotnego wiązania spoiwa. Zastąpienie siłownika kalibrowanym strumieniem powietrza przy zachowaniu stałego odstępu roboczego zapobiega deformacji miękkich folii i cienkościennych kartonów. Prawidłowo skonfigurowane aplikatory etykiet przejmują na siebie ciężar precyzyjnej powtarzalności przy dużych prędkościach przelotowych, wykluczając błędy wynikające ze zmęczenia personelu.
Rozpoznanie niewłaściwie dobranego sprzętu zazwyczaj nie sprawia trudności służbom utrzymania ruchu. Typowe objawy braku kompatybilności to ukośne przesunięcia, odklejanie się narożników tuż po nałożeniu lub mocne gniecenie krawędzi nośnika. Wymienione defekty wynikają w głównej mierze z trudnych warunków fizycznych panujących w halach produkcyjnych. Zmienna prędkość taśmy, chropowata faktura surowca, podwyższona wilgotność powietrza czy duże zapylenie otoczenia obniżają siłę adhezji. Zakłócają one pracę układu aplikującego niezależnie od poziomu jego zaawansowania.
Skuteczność procesu etykietowania zawsze zależy od ścisłej korelacji wybranej metody z dynamiką całej linii roboczej oraz właściwościami powierzchniowymi przetwarzanego materiału. Zbilansowanie tych parametrów technologicznych minimalizuje późniejsze przestoje maszyny. Dzięki analitycznemu podejściu operatorzy mogą utrzymać stabilną jakość znakowania towarów, co gwarantuje płynność przepływu w centrach logistycznych bez względu na wielkość realizowanego nakładu.
Kategorie artykułów
Polecane artykuły

Różnorodność trumien i urn – co proponuje Dom Pogrzebowy Sokół?

Kiedy drewniane opakowanie maszyny wymaga zgodności z ISPM 15 przed wyjazdem za granicę
Kurs pierwszej pomocy w Płocku: nauka przez praktykę i doświadczenie