Artykuł sponsorowany
Dlaczego zła prędkość wiercenia w drewnie psuje otwory i przyspiesza zużycie wierteł
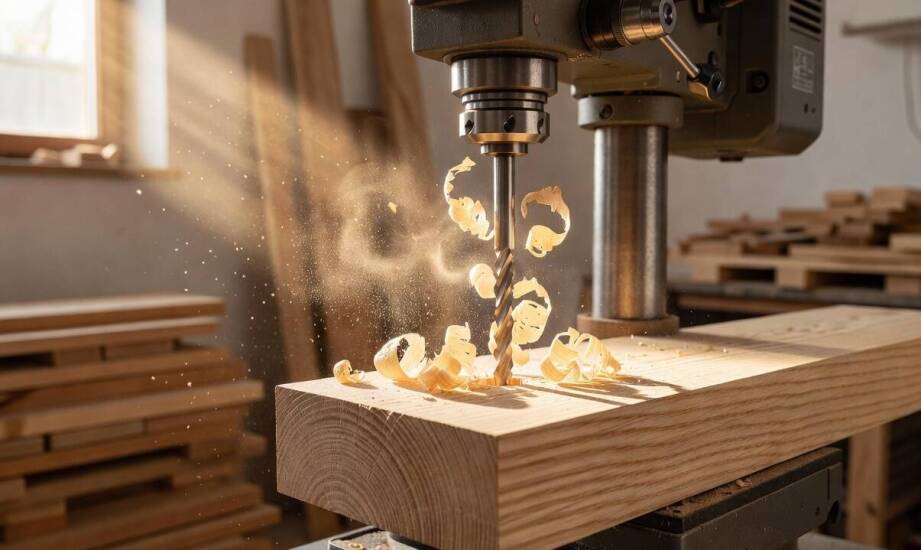
W małej stolarni jeden zestaw ustawień maszyny często pozwala uzyskać czyste otwory w wybranych elementach, podczas gdy w innych pojawiają się przypalenia i wyrwania włókien. Taka niespójność wyników występuje nawet przy identycznych parametrach sprzętu i pracy tego samego operatora. Problem wynika bezpośrednio z interakcji prędkości obrotowej, posuwu oraz zmiennych właściwości fizycznych obrabianego materiału.
Przeczytaj również: Czy półmaski silikonowe są odpowiednie dla osób z wąsem i brodą?
Wpływ prędkości obrotowej i posuwu na temperaturę skrawania oraz gładkość otworu
Zbyt wysoka prędkość obrotowa wywołuje nagły wzrost temperatury skrawania i stwarza ryzyko przypalenia krawędzi otworu. Drewno jest izolatorem, co oznacza, że bardzo słabo odprowadza ciepło wytwarzane podczas uderzania ostrza o włókna. Dłuższa praca w takich warunkach prowadzi do zwęglenia powierzchni wewnętrznej i przyspieszonego tępienia krawędzi tnących narzędzia. Eksperci zalecają zakres od 500 do 2000 obr./min, jednak parametr ten zależy bezpośrednio od typu i wielkości użytego wiertła. Duże średnice sedników wymagają pracy na dolnej granicy tego przedziału, co skutecznie zapobiega zapłonowi pyłu i przegrzaniu stali. Z kolei mniejsze wiertła spiralne z pilotem mogą bezpiecznie pracować z wyższymi prędkościami, zapewniając gładkie krawędzie cięcia. Zbyt niskie obroty przy jednoczesnym mocnym nacisku zwiększają siły skrawania i prowadzą do brutalnego wyrywania włókien na wyjściu z materiału.
Przeczytaj również: Łączenie tłumika: co warto wiedzieć o rodzajach i montażu
Odpowiedni posuw musi ściśle współpracować z prędkością wrzeciona. Zbyt wolne wprowadzanie wiertła w materiał wydłuża czas kontaktu narzędzia z drewnem i generuje potężne tarcie. Efektem jest kumulacja ciepła oraz szybsza degradacja geometrii ostrza. Zbyt szybki posuw pogarsza z kolei cylindryczność otworu i utrudnia utrzymanie jego osiowości, co jest szczególnie widoczne przy głębokim wierceniu w grubych belkach. Reakcja na te same ustawienia zmienia się również w zależności od gatunku surowca. Miękka sosna i świerk łatwo poddają się skrawaniu, podczas gdy zbity dąb czy buk stawiają duży opór i wymuszają zmniejszenie tempa pracy. Wilgotność drewna bezpośrednio modyfikuje jego zachowanie pod naciskiem krawędzi tnącej. Elementy w stanie powietrznosuchym, o wilgotności na poziomie 12–15%, zachowują stabilność wymiarową. Surowiec przesycony wodą pęcznieje i zaciska się na wiertle, z kolei drewno przesuszone staje się kruche i podatne na odpryski.
Przeczytaj również: Inspirujące projekty oczek wodnych – które rozwiązania warto zaadaptować?
Typy wiertarek do drewna oraz objawy zużycia narzędzia pod wpływem pyłu
Precyzyjne prace w zakładach produkcyjnych i warsztatach ciesielskich wymagają stabilnego prowadzenia narzędzia. Maszyny kolumnowe, stołowe oraz wielowrzecionowe wiertarki do drewna gwarantują wysoką powtarzalność przy nawiercaniu otworów pod zawiasy puszkowe, systemy kołkowe czy skomplikowane złącza meblowe. Modele wyposażone w długie rzędy wrzecion wykonują wiele operacji w pojedynczym cyklu, co diametralnie podnosi wydajność obróbki przy zamówieniach seryjnych. Sprzęt stacjonarny waży zdecydowanie więcej niż elektronarzędzia ręczne, co skutecznie tłumi drgania i pozwala na bardzo płynną regulację zakresu obrotów dopasowaną do wielkości frezu.
Dostarczaniem tego rodzaju wyposażenia dla branży stolarskiej zajmuje się INTERPART Aleksander Tybora. Przedsiębiorstwo oferuje warsztatom obróbki drewna maszyny nowe i używane, a także realizuje specjalistyczne usługi demontażu całych linii technologicznych. Dzięki dostępowi do profesjonalnych rozwiązań zakłady produkcyjne mogą dobrać urządzenia o odpowiedniej sztywności korpusu i optymalnej mocy silnika, co wprost przekłada się na lepszą jakość wytwarzanych frontów czy korpusów meblowych.
Niezależnie od klasy używanego parku maszynowego, osprzęt roboczy ulega stopniowemu zużyciu. Podstawowe objawy stępienia wiertła obejmują zaokrąglenie krawędzi skrawających, odczuwalne wibracje maszyny oraz brak gładkości ścianek otworu. Bardzo szkodliwy wpływ na trwałość narzędzi ma również pył drzewny, który błyskawicznie osiada na powierzchni roboczej i wnika do mechanizmów wrzeciona. Drobne frakcje zanieczyszczeń drastycznie zwiększają tarcie i izolują metal, blokując oddawanie ciepła do otoczenia. Słaby odciąg wiórów prowadzi do permanentnego przegrzewania strefy skrawania i całkowitej utraty dokładności wymiarowej. Sprawnie funkcjonująca instalacja odpylająca w stolarni minimalizuje ryzyko tych negatywnych zjawisk, chroniąc precyzyjne łożyska i znacząco wydłużając czas pracy każdego frezu.
Prawidłowe ustawienie parametrów wiercenia zawsze opiera się na kompromisie między idealną jakością otworu, długą trwałością osprzętu oraz opłacalnym tempem pracy zakładu. Błędem jest poszukiwanie jednej uniwersalnej prędkości obrotowej dla każdego zadania stolarskiego. Praktyka rzemieślnicza dowodzi, że weryfikowanie różnych kombinacji obrotów i nacisku dla konkretnych gatunków i przekrojów materiału przynosi najbardziej przewidywalne rezultaty. Bieżąca kontrola odprowadzanego wióra i ocena gładkości krawędzi ułatwia wprowadzanie szybkich korekt, co pozwala utrzymać precyzję obróbki bez przedwczesnego niszczenia narzędzi.
Kategorie artykułów
Polecane artykuły

Różnorodność trumien i urn – co proponuje Dom Pogrzebowy Sokół?

Kiedy drewniane opakowanie maszyny wymaga zgodności z ISPM 15 przed wyjazdem za granicę
Kurs pierwszej pomocy w Płocku: nauka przez praktykę i doświadczenie