Artykuł sponsorowany
Jak czytać parametry rur aluminiowych o przekroju kwadratowym, żeby ocenić ich zastosowanie
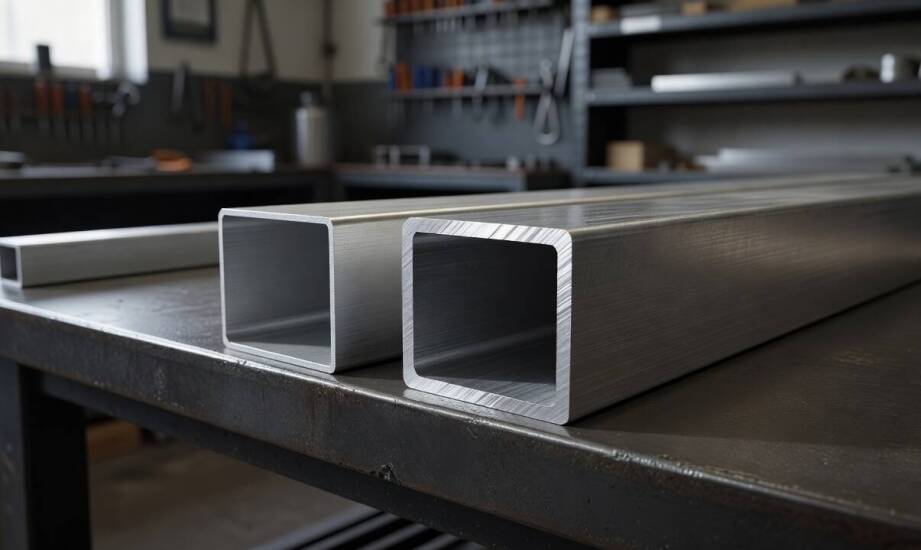
Dwa identyczne wizualnie elementy o przekroju 40 x 40 mm mogą zachowywać się zupełnie inaczej w obróbce warsztatowej. Pierwszy profil szybko ugnie się pod silniejszym naciskiem dłoni, z kolei drugi z nich zachowa wyjściową sztywność, ale przy próbie gięcia na małym promieniu pęknie wzdłuż bocznej krawędzi. Takie różnice stają się widoczne w najmniej odpowiednim momencie podczas prac montażowych. Kluczem do zrozumienia fizycznych właściwości materiału jest prawidłowe odczytanie parametrów ukrytych w karcie technicznej. Wygląd zewnętrzny nie zdradza zachowania nośnego, dlatego przed przystąpieniem do cięcia trzeba poddać szczegółowej analizie specyfikację dostarczoną przez producenta.
Wpływ stopu aluminium na odporność i obróbkę
Najczęściej spotykane w przemyśle warianty to EN AW-6060, EN AW-6063 oraz EN AW-6082. Stop 6060 charakteryzuje się bardzo dobrą podatnością na wytłaczanie oraz anodowanie, a stabilne zachowanie podczas studzenia minimalizuje ryzyko powstawania mikropęknięć. Właśnie ta cecha sprawia, że materiał ten stanowi popularny wybór do tworzenia profili architektonicznych i elementów czysto dekoracyjnych. Z kolei stop 6063 oferuje wyższą wytrzymałość mechaniczną, zachowując jednocześnie estetyczną i gładką powierzchnię roboczą.
Jeśli projekt wymaga przenoszenia większych obciążeń, do głosu dochodzi stop 6082. Zapewnia on jedną z wyższych wytrzymałości w obrębie serii 6000, co predysponuje go do zastosowań w zaawansowanych konstrukcjach nośnych i ramach maszyn przemysłowych. Wszystkie wymienione warianty należą do grupy Al-Mg-Si. Wykazują one bardzo wysoką odporność na korozję atmosferyczną, co ułatwia ich wieloletnią eksploatację na zewnątrz budynków.
Wybór konkretnego stopu przekłada się bezpośrednio na granicę plastyczności i odporność na rozciąganie. Dla porównania w stanie T6 stop 6060 osiąga wytrzymałość na rozciąganie rzędu 190 MPa. Tymczasem stop 6082 w identycznym stanie termicznym swobodnie przekracza próg 290 MPa. Zrozumienie tych bazowych wartości zapobiega strukturalnemu przeciążeniu konstrukcji podczas późniejszego użytkowania.
Parametry utwardzenia i rola grubości ścianki
Parametry termiczne kształtują ostateczne zachowanie elementów podczas wiercenia lub gięcia. Stan utwardzenia T4 powstaje poprzez przesycanie i powolne, naturalne starzenie. Ten proces gwarantuje wydłużenie na poziomie od 12 do 16 procent. W efekcie stan T4 znacząco ułatwia proces gięcia i formowania na zimno.
Stany T5 oraz T6 uzyskuje się natomiast na drodze sztucznego starzenia zaraz po wytłaczaniu. Taka obróbka cieplna silnie podnosi wytrzymałość elementu, ale jednocześnie obniża jego plastyczność do zaledwie 6–8 procent. Element w stanie T6 doskonale znosi długotrwałe obciążenia statyczne i dynamiczne w gotowych ramach. Przy próbie kształtowania na zbyt małym promieniu w imadle materiał ten po prostu pęknie.
Sam proces skrawania również wygląda inaczej w zależności od zastosowanej obróbki cieplnej. Wiercenie w powierzchni o utwardzeniu T6 wymaga użycia ostrych narzędzi roboczych i stosowania mniejszych posuwów. Tylko w ten sposób można uniknąć powstawania ostrych zadziorów i niebezpiecznego, miejscowego przegrzania surowca. Z kolei przy stanie T4 rośnie ryzyko niepożądanych odkształceń przy montażu. Materiał łatwiej poddaje się trwałej deformacji pod silnym naciskiem nitów bądź stalowych śrub.
Kolejnym kluczowym czynnikiem dla prawidłowego montażu jest profil przekroju. Grubość ścianki na poziomie 1 mm w zupełności wystarcza do lekkich konstrukcji wystawienniczych lub stelaży mebli. Przy silniejszym uderzeniu punktowym łatwo jednak o wyraźne wgniecenia. Ścianka o grubości od 2 do 3 mm znacznie zwiększa ogólną sztywność ramy i poprawia tolerancję wymiarową podczas cięcia piłą taśmową. Zastosowanie ścianek o grubości 4 mm i większych jest niezbędne w konstrukcjach zewnętrznych poddawanych obciążeniom skręcającym, w których każdy ułamek milimetra przekłada się na ostateczną sztywność węzłów montażowych. Standardowe rury kwadratowe aluminiowe występują najczęściej w wymiarach boku od 15 do 100 mm. Dostępne na rynku warianty różnią się także samym wykończeniem, które bywa surowe, anodowane na określony kolor albo malowane proszkowo. Doświadczony dystrybutor materiałów konstrukcyjnych, łódzka hurtownia AKCES, wskazuje w branżowych dokumentacjach, że prawidłowe zestawienie grubości profilu ze stopem wyraźnie ogranicza ilość pękających odpadów produkcyjnych.
Rozszyfrowanie technicznego opisu zawartego w karcie produktu to pierwszy i najważniejszy etap planowania prac warsztatowych. Właściwe odczytanie symboli opisujących rodzaj stopu oraz konkretny stan utwardzenia pozwala uniknąć przykrych niespodzianek podczas prób formowania na zimno. Sama grubość ścianki decyduje z kolei o tym, jak gotowy stelaż zareaguje na zmienne obciążenia oraz codzienne wibracje. Połączenie wiedzy o tych trzech niezależnych parametrach daje pewność, że zakupiony element faktycznie sprosta wyznaczonym zadaniom i nie ulegnie przedwczesnemu zniszczeniu.
Kategorie artykułów
Polecane artykuły
Różnorodność trumien i urn – co proponuje Dom Pogrzebowy Sokół?
Kiedy drewniane opakowanie maszyny wymaga zgodności z ISPM 15 przed wyjazdem za granicę
Kurs pierwszej pomocy w Płocku: nauka przez praktykę i doświadczenie