Artykuł sponsorowany
Jak śląskie warunki przemysłowe wpływają na starzenie się powłok proszkowych na metalu
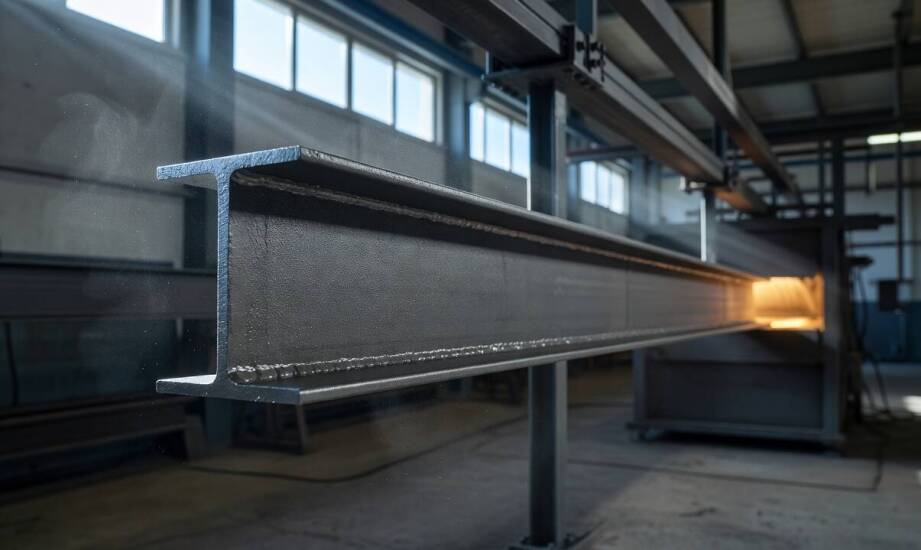
W województwie śląskim, gdzie dominują zakłady stalowe, hutnicze oraz intensywna energetyka węglowa, pył zawieszony PM10, dwutlenek siarki i podwyższona wilgotność tworzą wysoce agresywne środowisko. W takich warunkach atmosferycznych nawet drobne niedoskonałości powłoki lakierniczej ujawniają się znacznie szybciej niż w regionach o niższym poziomie zanieczyszczeń. Wszechobecny pył osadza się na metalowych detalach, a w połączeniu z wodą deszczową i gazowymi emisjami przemysłowymi tworzy silne elektrolity. Te z kolei błyskawicznie przyspieszają naturalne procesy korozyjne na każdej niedostatecznie chronionej powierzchni.
Czynniki eksploatacyjne i newralgiczne punkty powłok
Ścieranie mechaniczne przez opadający pył oraz twarde cząstki stałe powoduje niewidoczne gołym okiem mikrouszkodzenia, które otwierają drogę szkodliwej chemii. Kontakt z agresywnymi związkami, w tym z kwasami powstającymi z dwutlenku siarki, stopniowo osłabia strukturę nałożonej żywicy proszkowej. Kondensacja pary wodnej w nieogrzewanych halach produkcyjnych i przy silnych wahaniach temperatury prowadzi do cyklicznego zwilżania detali. Bezpośredni kontakt z wodą podczas ciśnieniowego mycia potęguje wnikanie wilgoci pod warstwę lakieru przy najdrobniejszych zarysowaniach. Praktyka pokazuje, że wilgotność powietrza utrzymująca się na poziomie powyżej 80 procent znacząco przyspiesza rozwój korozji podpowłokowej.
Na ostrych krawędziach, załamaniach i narożach elementów grubość nałożonej farby jest naturalnie mniejsza przez fizyczny efekt ucieczki naładowanych cząstek proszku w trakcie aplikacji. Spoiny po spawaniu charakteryzują się zmienioną strukturę krystaliczną metalu i często zachowują naprężenia resztkowe, co ułatwia późniejszy rozwój korozji nitkowej pod warstwą ochronną. Miejsca ciągłego tarcia w konstrukcjach ruchomych tracą szczelność powłoki najszybciej. Profesjonalna malarnia proszkowa na Śląsku musi precyzyjnie dobierać technologię aplikacji, aby zrekompensować wyższe ryzyko uszkodzeń w tak trudnym środowisku. Płaskie, gładkie płaszczyzny zachowują grubszą, bardziej jednorodną barierę i w efekcie degradują dużo wolniej.
Specyfika materiałów i oznaki degradacji warstwy
Elementy wykonane ze stali węglowej wymagają wyjątkowo starannego przygotowania, ponieważ rdza pod niedokładną powłoką rozwija się błyskawicznie przy najmniejszym dostępie wilgoci. Aluminium posiada naturalną zdolność do tworzenia pasywnej warstwy tlenku poprawiającej przyczepność, lecz w środowisku silnie kwaśnym lub zasolonym ulega głębokim wżerom. Stal ocynkowana wykorzystuje cynk jako barierę traconą, która z czasem przekształca się w charakterystyczną białą rdzę, a po jej wyczerpaniu proces niszczenia przechodzi na główny metal. Dobrym przykładem zintegrowanej i kontrolowanej obróbki różnorodnych stopów jest zakład Jurmar, łączący mechaniczne piaskowanie, odtłuszczanie chemiczne i lakierowanie w jeden ciąg technologiczny. Taka organizacja procesu pozwala ściśle kontrolować przyczepność farby niezależnie od zastosowanego materiału bazowego. W aplikacjach ściśle przemysłowych dominuje potrzeba odporności mechanicznej, natomiast w detalach dekoracyjnych równie ważna pozostaje odporność na promieniowanie ultrafioletowe.
Pierwszymi wyraźnymi sygnałami zużycia są pęcherze oraz odspajanie powłoki od podłoża, a także zauważalne matowienie powierzchni roboczej. Korozja nitkowa powoli pełznie pod farbą od niezaizolowanych krawędzi, pozostając całkowicie niewidoczną aż do momentu pęknięcia zewnętrznej warstwy ochronnej. W produktach takich jak lakierowane proszkowo siatki leśne lub moduły ogrodzeniowe najszybciej pojawiają się odpryski w miejscach stałego uderzania i tarcia drutów. Ignorowanie tych początkowych objawów prowadzi do utraty ochrony całej konstrukcji stalowej, co wymusza kosztowny demontaż i kompleksową renowację.
Tempo starzenia nałożonego lakieru zależy przede wszystkim od wilgotności otoczenia, rodzaju bazowego metalu oraz intensywności codziennej eksploatacji elementu. Sama nazwa usługi nie gwarantuje długowieczności, jeśli pominięto rygorystyczne procedury oczyszczania materiału. Właściwe i dokładne przygotowanie powierzchni poprzez precyzyjne piaskowanie oraz kąpiele odtłuszczające bezpośrednio przekłada się na ostateczną trwałość zabezpieczenia. Skrupulatna kontrola grubości powłoki na newralgicznych krawędziach decyduje o tym, czy konstrukcja przetrwa lata w wymagających, śląskich warunkach przemysłowych bez konieczności ciągłych napraw.
Kategorie artykułów
Polecane artykuły

Różnorodność trumien i urn – co proponuje Dom Pogrzebowy Sokół?

Kiedy drewniane opakowanie maszyny wymaga zgodności z ISPM 15 przed wyjazdem za granicę
Kurs pierwszej pomocy w Płocku: nauka przez praktykę i doświadczenie